Spawarki MIG/MAG - Migomaty
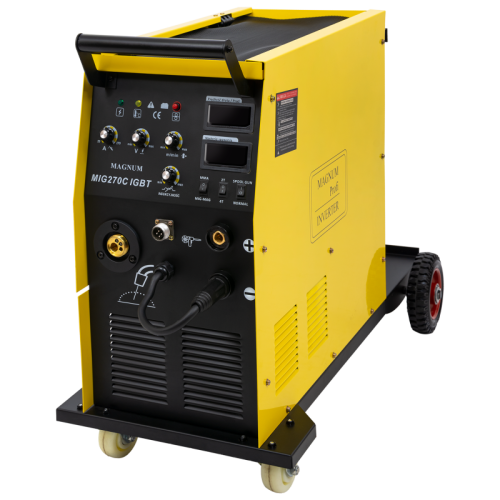
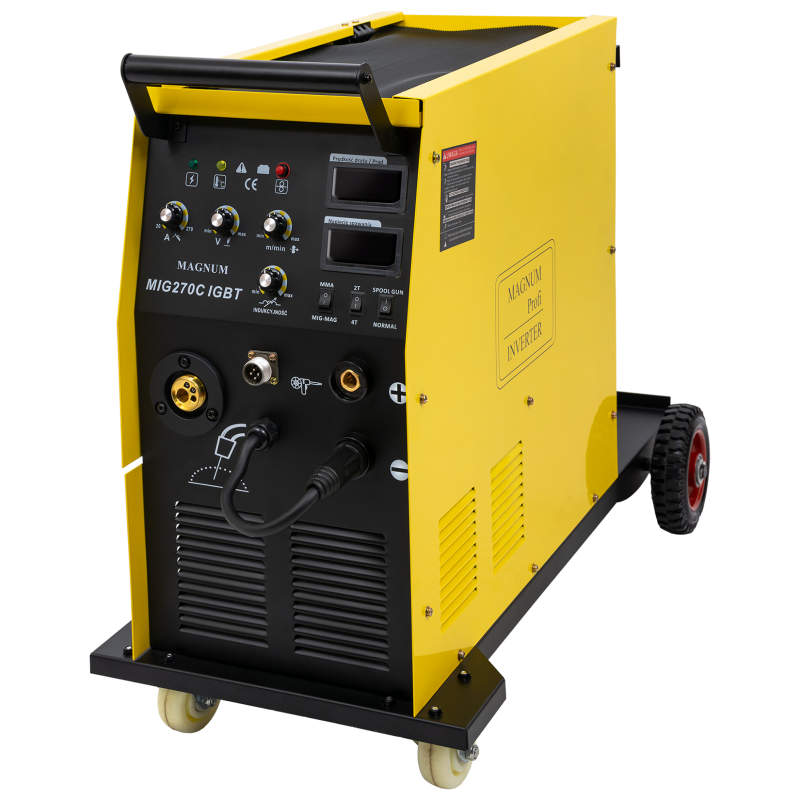
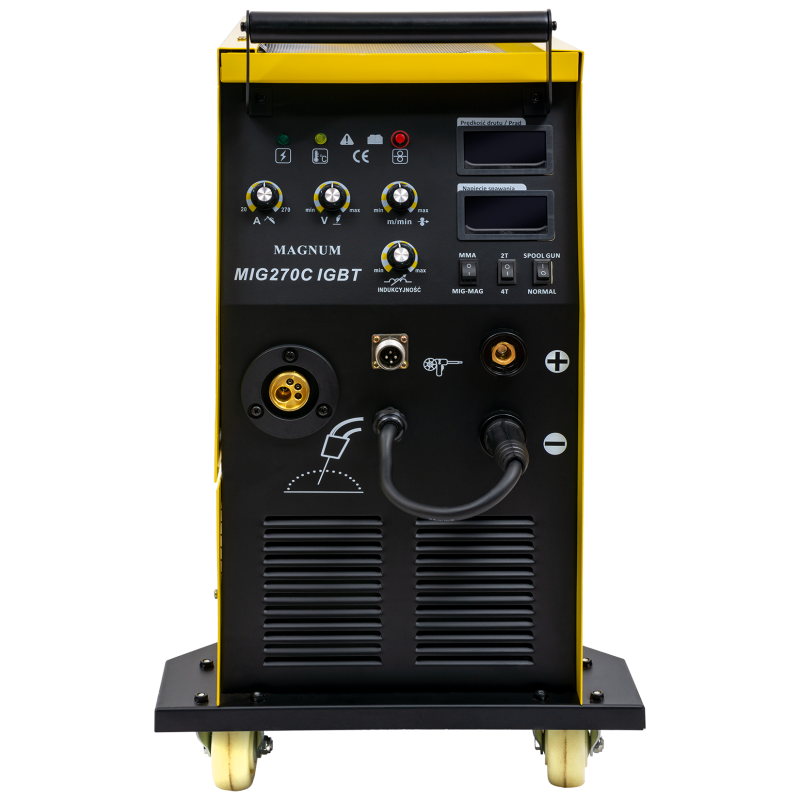
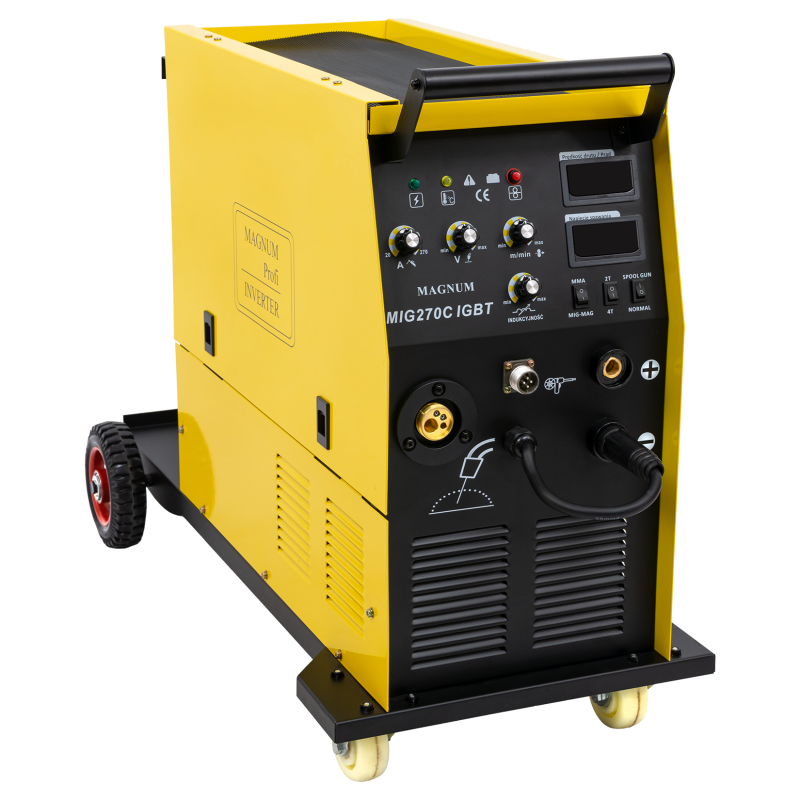
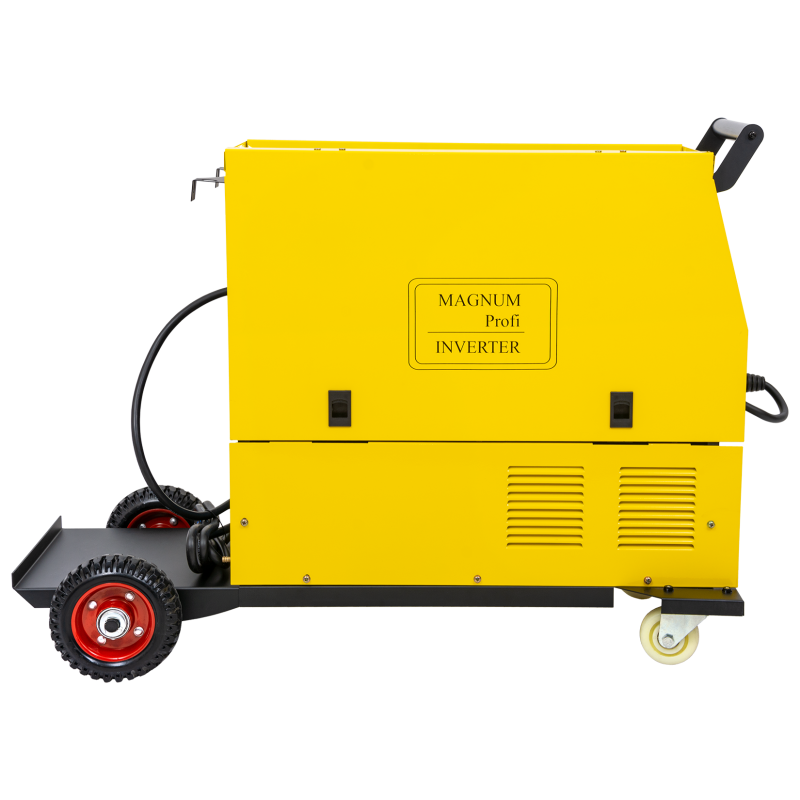
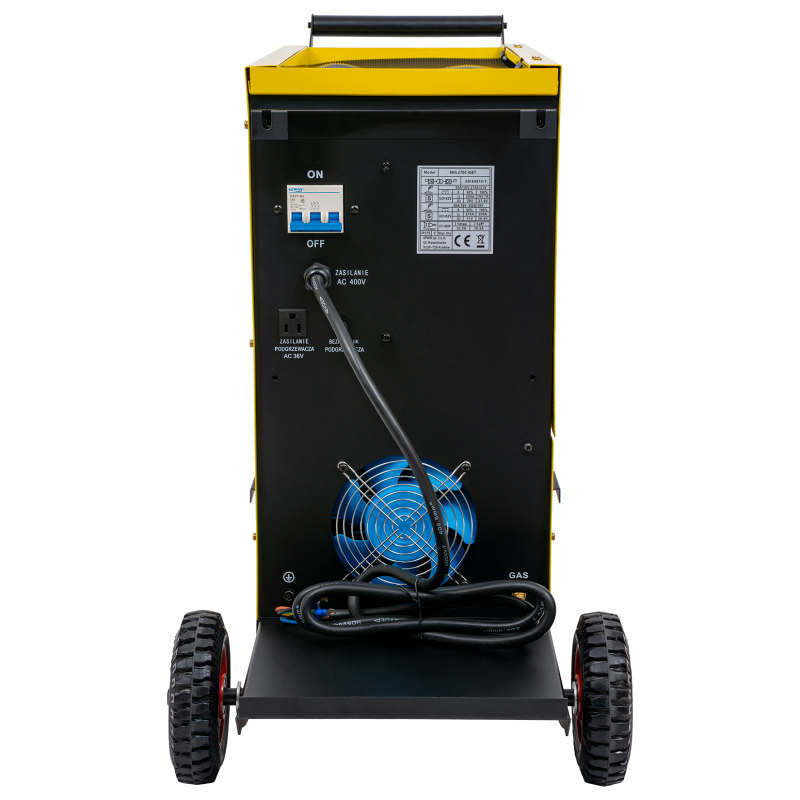
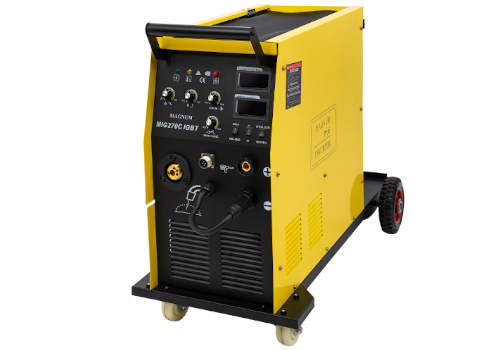
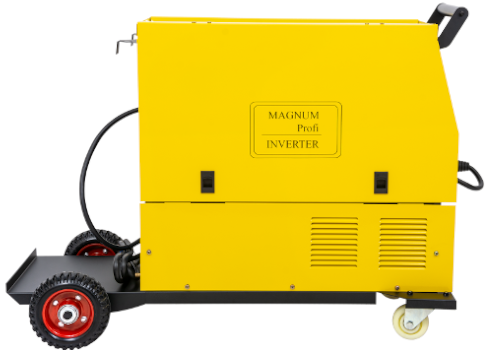
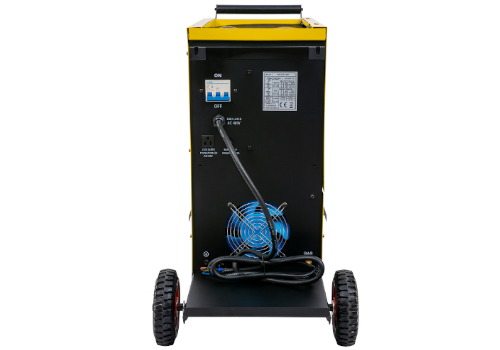
Magnum MIG 270 C IGBT - Spawarka inwertorowa - migomat
 4.50 555 ocen / 0 opinii
Dostępność:
średnia ilość
Realizacja zamówienia:
24 h
Kod:
U MI 270 C J

Cena:
Cena netto:
1 860,98 zł
Raty: zł x 20 rat 0% RRSO

 Opis
Dane techniczne:
- Zasilanie: AC 400 V, 50/ Hz,
- Wymagane zabezpieczenie: 25 A
- Pobór mocy max.: 15 kVA
- Prąd spawania MIG/MAG: 50 - 270 A
- Napięcie spawania MIG/MAG: 15 - 38 V
- Sprawność: 60 %
- Prąd spawania MMA: 20 - 270 A
- Napięcie biegu jałowego: 59 V
- Średnica szpuli drutu: 300 mm
- Masa szpuli drutu: max: 15 kg
- Średnica drutu: 0,8/0,9/1,0/1,2 mm
- Klasa ochrony obudowy: IP21S
- Waga: 44 kg
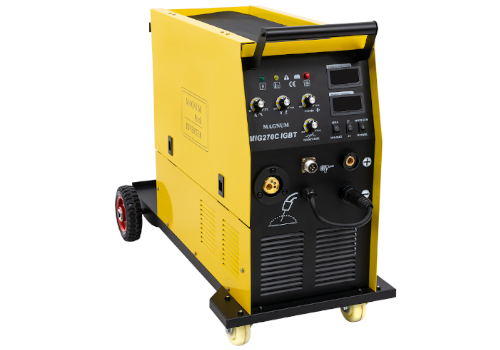
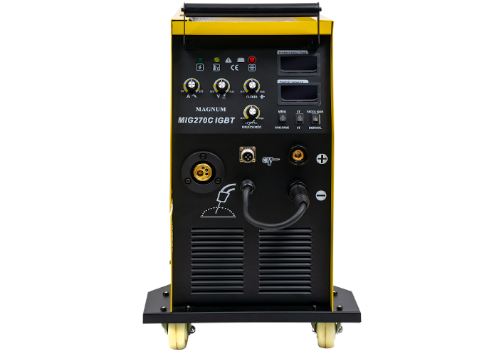
Cechy migomatu:
- Urządzenie MAGNUM MIG 270C IGBT to profesjonalny półautomat spawalniczy zasilany z sieci trójfazowej 400V o maksymalnym prądzie spawania 270A.
- Oferowany półautomat wykonany jest w technologii inwerterowej, wyposażony w cyfrowy wyświetlacz prądu i napięcia spawania.
- Źródło prądu zostało zbudowane w oparciu o technologię wykorzystującą tranzystory IGBT, co przekłada się na zmniejszenie zakłóceń elektromagnetycznych, małe straty mocy, zwiększenie wydajności i niezawodności źródła prądu oraz wpłynęło znacząco na zmniejszenie zużycie energii.
- Wysoka jakość użytych podzespołów gwarantują długie i bezawaryjne użytkowanie.
- Spawarka MIG 270C IGBT posiada możliwość regulacji indukcyjność, która optymalizuje charakterystykę dynamiczną łuku w zależności od grubości spawanego materiału. Wartość indukcyjności wpływa na kształt spoiny, jej szerokość, głębokość wtopienia oraz ilość rozprysków.
- Półautomat dedykowany jest do spawania stali niskowęglowej, niskostopowej, stali stopowych oraz aluminium i jego stopów.
- Urządzenie posiada płynną regulacje parametrów spawania, wyposażone jest w przeciążeniowy układ zabezpieczenia termicznego, zapobiegający nadmiernemu przegrzewaniu się.
- Spawarka wyposażona jest w profesjonalny 4-rolkowy podajnik drutu z gniazdem "euro złącze" co pozwala na podłączenie różnych typów uchwytów spawalniczych oraz wyjście na podgrzewacz gazu.
- Przeznaczony jest do wszelkiego rodzaju prac spawalniczych w warsztatach ślusarskich, warsztatach naprawczych, przemysłowych, fabrykach itp.
Zakres dostawy:
- Magnum MIG 270 C IGBT - Spawarka inwertorowa - migomat
- Uchwyt MIG/MAG MB24 5m,
- Uchwyt elektrody,
- Uchwyt masy,
- Instrukcja obsługi

Możliwości MIG 270 Synergia:
- MMA - elektroda rutylowa, do wszystkich stali niestopowych, niskostopowych i wysokostopowych (staliwa, żeliwa i metali nieżelaznych).
- MIG-MAG - spawanie drutem. Do do spawania stali niestopowych, niskostopowych i wysokostopowych, oraz metali nieżelaznych.
- FCAW - spawanie drutem, bez użycia gazu.
- TIG Lift - proces spawania łukowego elektrodą nietopliwą w osłonie gazu obojętnego
- LUTOSPAWANIE - spawanie drutem, wykorzystywane głównie przez blacharzy, do spawania w ocynku
- SPOT - spawanie punktowe z możliwością ustawienia czasu spawania w punkcie.
- SPAWANIE PUNKTOWE - funkcja MIG MAG rzadko spotykana w tej klasie urządzeń jest dużo bardziej uniwersalna niż w TIG choć wykazująca niższa czystość spawania. Nie wymaga idealnego połączenia spawanego elementu.
- PULS/DUAL PULS - funkcje spawania synergicznego z pojedynczym lub podwójnym pulsem, dzięki czemu możliwe jest uzyskanie wysokiej jakości spoin zbliżonych do metody TIG (efekt łuski). Funkcja PULS pomocna jest przy spawaniu wszelkich spawalnych materiałów, zwłaszcza wykonanych ze stali nierdzewnej (funkcja PULS) i aluminium (funkcja DUAL PULS)
Technologia trazystorów - IGBT.
Stosunkowo nowsza, lżejsza i mniejsza gabarytowo technologia od MOSFET co przekłada się na większą mobilność takiego urządzenia. Do tego urządzenie lepiej sprawdza się na słabszych instalacjach elektrycznych i przy spawaniu prądem o dużym napięciu. Znacznie mniejsze ( ok. 30% ) zużycie prądu.

Programy spawania:
- Fe CO2 - Spawanie stali węglowych metodą MAG w osłonie CO2.
- AlMg5 Ar - Spawanie stopów aluminium z magnezem, metodą MIG, w osłonie argonu.
- AlSi5 Ar - Spawanie stopów aluminium z krzemem, metodą MIG, w osłonie argonu.
- E308 Ar98% - Spawanie stali nierdzewnych metodą MIG, w osłonie argonu z domieszką 2% CO2, lub w czystym argonie.
- E316 Ar98% - Spawanie stali nierdzewnych wysokostopowych metodą MIG, w osłonie argonu
- Fe Ar 82% - Spawanie stali węglowych metodą MAG z pojedynczym pulsem, w osłonie mieszanki gazowej Ar + CO2 .
- AlMg5 Ar - Spawanie stopów aluminium z magnezem, metodą MIG z pojedynczym pulsem, w osłonie argonu.
- AlSi5 Ar - Spawanie stopów aluminium z krzemem, metodą MIG z pojedynczym pulsem, w osłonie argonu.
- E308 Ar98% - Spawanie stali nierdzewnych metodą MIG z pojedynczym pulsem, w osłonie argonu z domieszką 2% CO2, lub w czystym argonie.
- E316 Ar98% - Spawanie stali nierdzewnych wysokostopowych metodą MIG z pojedynczym pulsem, w osłonie
- PAMIĘĆ USTAWIEŃ - 36 kanałów pamięci do zapisania własnych programów
Funkcje wspomagające spawacza:
- Dwutakt 2t - wciśnięcie przycisku inicjuje wypływ gazu i prąd spawania, zwolnienie przycisku wyłącza prąd spawania i wypływ gazu
- Czterotakt 4t - wciśniecie i zwolnienie przycisku uchwytu inicjuje wypływ gazu i prąd spawania, ponowne wciśnięcie i zwolnienie przycisku wyłącza prąd spawania i wypływ gazu,
- S-2T / S-4T - Specjalny 2T/4T z hot startem i prądem końcowym
- PLUS - Dzięki przerywanemu (pulsującemu) prądowi możemy osiągnąć niski prąd spawania na urządzeniu, co przekłada się na mniejsze przegrzanie elementów spawanych co w praktyce przekłada się na możliwość spawania bardzo cienkich przedmiotów. Funkcja ta w praktyce zapobiega także krzywieniu się spawanych elementów!
- FUNKCJA ATC - STABILIZUJE ŁUK ELEKTRYCZNY I ZMNIEJSZA WARTOŚĆ SZCZYTOWĄ PRĄDU SPAWANIA, REDUKUJĄC ILOŚĆ CIEPŁA PRZEKAZYWANEGO DO MATERIAŁU. W EFEKCIE ZNACZNIE UŁATWIA SPAWANIE CIENKICH, ALUMINIOWYCH ELEMENTÓW, ORAZ SKUTKUJE MNIEJSZYMI ODKSZTAŁCENIAMI MATERIAŁU, MNIEJSZYM PRZEGRZANIEM I WĄSKĄ STREFĄ WPŁYWU CIEPŁA.
- Regulacja indukcyjności - FUNKCJA PRZYDATNA JEST PODCZAS SPAWANIA METODĄ MIG/MAG CIENKICH ELEMENTÓW, ZAPOBIEGAJĄC ICH PRZEPALENIU ORAZ LUTOSPAWANIA ELEMENTÓW OCYNKOWANYCH. IM CIEŃSZY ELEMENT SPAWANY MET MIG/MAG TYM INDUKCYJNOŚĆ POWINNA BYĆ WYŻSZA (MIĘKKI ŁUK - MNIEJSZE WTOPIENIE)
- Prędkość dojazdowa
- Wypływ gaz przed / Wypływ gazu po
- Częstotliwość pulsacji
- Balans pulsacji
- PRE GAZ + POST GAS - funkcja pomocna w celu osłonięcia jeziorka spawalniczego.
- VRD (REDUKCJA NAPIĘCIA BIEGU JAŁOWEGO NA ELEKTRODZIE OTULONEJ DO BEZPIECZNEGO POZIOMU) ZAPEWNIAJĄCA DODATKOWE BEZPIECZEŃSTWO OPERATOROWI ZWŁASZCZA PODCZAS PRACY W ŚRODOWISKU O DUŻEJ WILGOTNOŚCI
- ANTI STICK - FUNKCJA POLEGAJĄCA NA ODCIĘCIU/ZMINIMALIZOWANIU NAPIĘCIA I PRĄDU SPAWANIA W WYPADKU ZWARCIA ELEKTRODY Z SPAWANYM MATERIAŁEM, SKUTKIEM CZEGO ODERWANIE ELEKTRODY JEST BEZPROBLEMOWE
- HOT START - CHWILOWY SKOK NAPIĘCIA PONAD ZADANĄ WARTOŚĆ. DUŻE UŁATWIENIE PODCZAS ZAPALANIA ELEKTRODY.
- ARC FORCE - ZMNIEJSZENIE WARTOŚCI FUNKCJI DAJE ŁUK MIĘKKI I MNIEJSZĄ GŁĘBOKOŚĆ WTOPU, NATOMIAST ZWIĘKSZENIE WARTOŚCI POWODUJE GŁĘBSZE WTOPIENIE IMOŻLIWOŚĆ SPAWANIA ŁUKIEM KRÓTKIM.
- Regulacja prędkości podawania drutu
- SPOOL GUN - Uchwyt do spawania MIG z wbudowanym podajnikiem drutu
- Upalanie drutu (BURN BACK) - funkcja która zapobiega przytopieniu drutu po zakończeniu spawu
- BI-LEVEL - funkcja umożliwiająca przechodzenie pomiędzy dwoma różnymi wartościami prądu spawania
Bezpieczeństwo
Opinie klientów (4.50
gwiazdki)
Brak opinii dla produktu


